
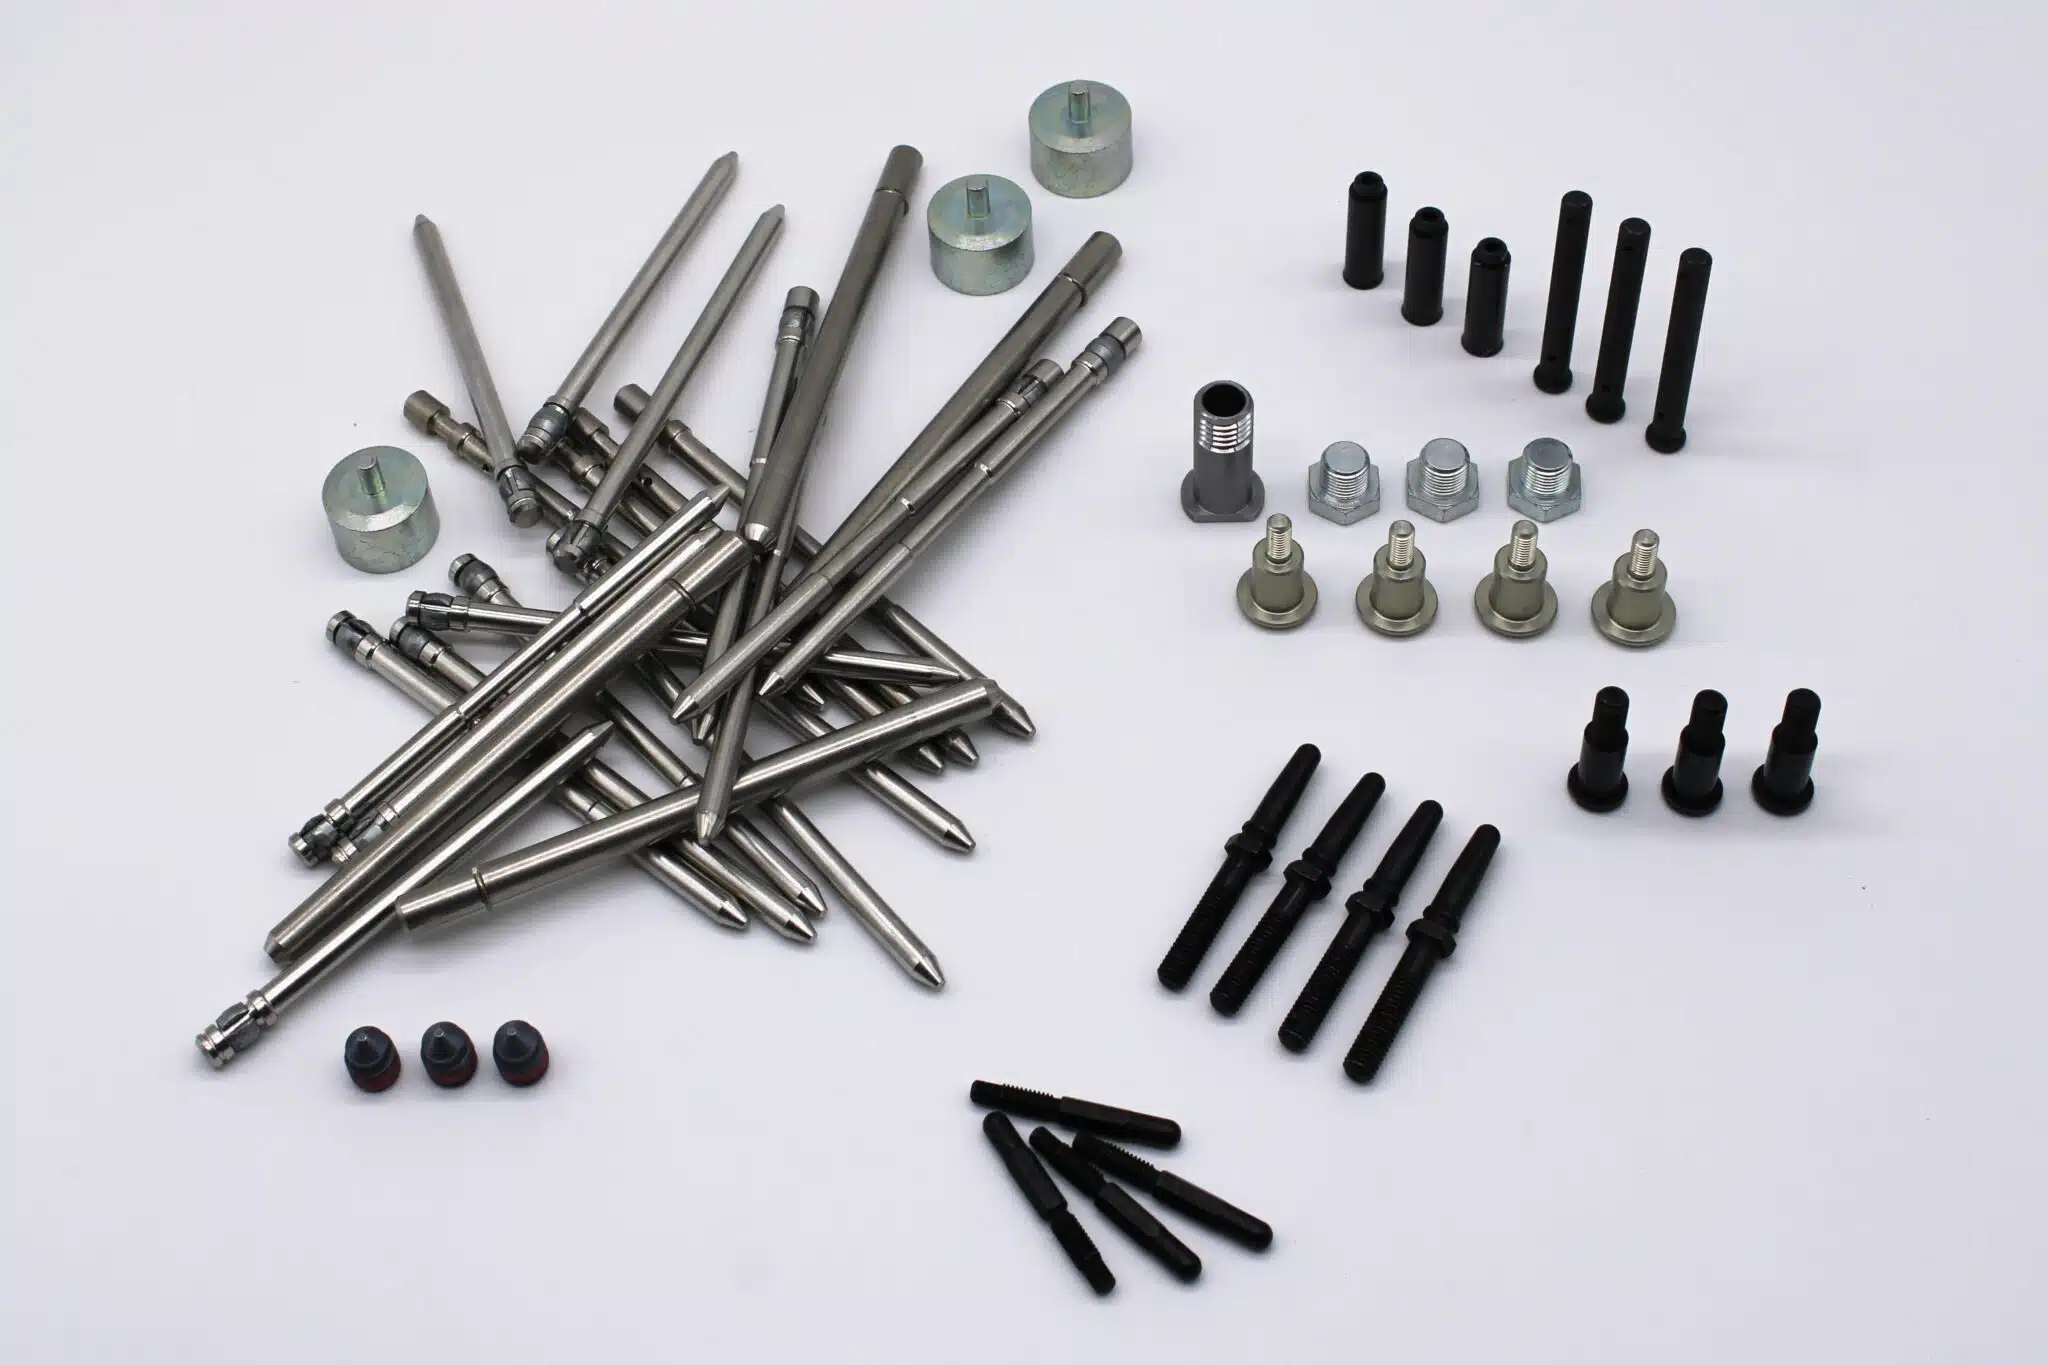
Nell’automotive un componente da pochi millimetri può decidere l’affidabilità di un intero sistema. Un perno con un gioco fuori tolleranza, una boccola che non accoppia come previsto, un raccordo che non tiene la pressione: difetti apparentemente minimi che, moltiplicati per milioni di veicoli, si trasformano in richiami, fermi di produzione e rischi per la sicurezza. Per questo il settore non ammette approssimazioni, e la precisione dimensionale smette di essere un dettaglio tecnico per diventare un vero e proprio requisito contrattuale.
È in questo contesto che la tornitura di precisione trova il suo terreno più esigente. Dalle tolleranze normate ISO fino alle specifiche del cliente, che recepiscono i requisiti dell’OEM (Original Equipment Manufacturer, cioè il costruttore del veicolo), ogni componente deve nascere su misura rispetto a un disegno tecnico preciso ed essere verificato prima di lasciare lo stabilimento.
Perché nell’automotive la precisione non è negoziabile
La filiera automotive lavora su grandi serie e su aspettative di qualità vicine allo zero difetti. I componenti devono essere intercambiabili, assemblabili in automatico e capaci di mantenere le loro prestazioni per anni, sotto sollecitazioni termiche, meccaniche e vibrazionali. Le minuterie tornite sono presenti ovunque, dai sistemi di alimentazione alla frenatura, dalla trasmissione all’elettronica di bordo, e una sola quota fuori specifica può compromettere l’intero gruppo in cui il pezzo è montato.
Ne consegue che, in questo settore, la qualità non si controlla soltanto a fine lavorazione: si costruisce in ogni fase e, soprattutto, si documenta. Ripetibilità sulle grandi serie e tracciabilità completa diventano tanto importanti quanto la singola quota rispettata.
Le tolleranze ISO: il linguaggio comune della precisione
Quando un disegno tecnico arriva in officina, le tolleranze indicano quanto una quota reale può discostarsi da quella nominale restando comunque accettabile. Nell’automotive queste tolleranze sono quasi sempre espresse secondo norme ISO, che costituiscono un linguaggio condiviso tra progettista, fornitore e cliente. Due famiglie di norme, in particolare, governano la tornitura di precisione.
Le tolleranze generali: la norma ISO 2768
La norma ISO 2768 è articolata in due parti: a definire le tolleranze generali per le quote lineari e angolari che sul disegno non riportano un’indicazione specifica è la parte 1 (ISO 2768-1), mentre la parte 2 si occupa delle tolleranze geometriche. La parte 1 prevede classi di precisione indicate con le lettere f, m, c e v (dalla più fine alla più grossolana), che stabiliscono gli scostamenti ammessi in funzione della dimensione nominale. Richiamare “ISO 2768-m” in testata al disegno, per esempio, significa applicare in automatico una tolleranza media a tutte le quote prive di tolleranza specifica, senza doverle specificare una per una.
Una curiosità: la nuova edizione della parte 1 è in pubblicazione nel 2026 e aggiorna un testo rimasto invariato dal 1989.
Gli accoppiamenti e i gradi IT: la norma ISO 286
Dove invece serve controllare con precisione come due parti si accoppiano, per esempio un perno dentro una boccola o un albero dentro un cuscinetto, entra in gioco la norma ISO 286, il sistema ISO di tolleranze e accoppiamenti. Questa norma definisce i gradi di tolleranza normalizzati, i cosiddetti gradi IT (da IT01 fino a IT18): più basso è il numero, più stretta è la tolleranza. Per i componenti torniti di precisione si lavora tipicamente nei gradi più fini, dove l’ampiezza della tolleranza si misura in pochi micron. Abbinando il grado IT alla posizione dello scostamento, indicata con una lettera, si ottiene l’accoppiamento desiderato, che può essere con gioco, incerto o con interferenza a seconda della funzione del pezzo.
Dalle tolleranze ISO alle specifiche OEM
Le norme ISO forniscono la grammatica, ma ogni costruttore aggiunge il proprio vocabolario. Le specifiche OEM, ovvero i requisiti definiti dal costruttore del veicolo o dal cliente di primo livello, traducono le esigenze funzionali in parametri costruttivi precisi: quote critiche con tolleranze ristrette, materiali ammessi, trattamenti superficiali, finiture e requisiti di tracciabilità e documentazione.
Nella pratica, tutto questo si concretizza nel disegno tecnico. Produrre su disegno significa esattamente questo: partire dalle specifiche fornite dal cliente e realizzare il componente nel pieno rispetto di ogni quota, tolleranza e indicazione riportata, qualunque sia la norma o lo standard richiamato. È un approccio che lascia al cliente il controllo completo sulla definizione del pezzo e garantisce che il risultato sia conforme alle sue aspettative, verifica dimensionale alla mano.
Nell’automotive la qualità non si controlla alla fine: si costruisce in ogni fase e si documenta.
I componenti torniti MI.SO. per l’automotive
MI.SO. realizza su disegno un’ampia gamma di minuterie metalliche di precisione per applicazioni automotive, tutte lavorate a partire dalle specifiche del cliente. Tra i componenti più richiesti dal settore:
- Raccordi, per il collegamento di linee e circuiti
- Bussole e boccole, per accoppiamenti, guide e supporti
- Perni, per articolazioni, cerniere e sistemi di fissaggio
- Grani, per bloccaggio e registrazione
- Viti ed elementi filettati di precisione
- Alberi, per la trasmissione del moto
Ogni pezzo viene prodotto nel range di diametri Ø 3–32 mm, con lunghezze fino a 250 mm, su torni a fantina mobile, la tecnologia di tornitura concepita proprio per garantire alta precisione e ripetibilità sui piccoli diametri.
I materiali per il settore automotive
La scelta del materiale è parte integrante della specifica. Nell’automotive i materiali devono conciliare resistenza meccanica, leggerezza e buona lavorabilità, spesso con requisiti aggiuntivi di resistenza alla corrosione o alle sollecitazioni termiche.
MI.SO. lavora su disegno un’ampia gamma di leghe e materie plastiche tecniche.
Acciaio inossidabile
- AISI 303: ottima lavorabilità e truciolabilità, buona resistenza alla corrosione ed elevata durezza.
- AISI 304: eccellente resistenza alla corrosione, adatto a componenti esposti a stress termici e meccanici.
- AISI 316: resistenza superiore alla corrosione, particolarmente indicato per gli ambienti più aggressivi.
Ottone
- CW510L: adatto per raccordi e valvole.
Materie plastiche tecniche
- PEEK: resistente al calore e all’usura, utilizzato per componenti meccanici avanzati.
- POM-C: basso attrito, indicato per guide e ingranaggi.
Alluminio (ERGAL)
- ERGAL 6061: leggerezza, ideale per telai e supporti.
- ERGAL 6082: elevata resistenza meccanica e alla corrosione, impiegato in strutture e supporti.
- ERGAL 7075: ottima resistenza meccanica, perfetto per parti strutturali e sospensioni.
Acciaio automatico
- AVP (acciaio veloce piombato): eccellente truciolabilità e lavorabilità per minuteria di precisione.
- AVZ (acciaio veloce senza piombo): ottima lavorabilità per componenti ad alta precisione e tolleranze strette.
- PR70: acciaio da bonifica senza piombo, variante del PR80, con buona resistenza meccanica e alla corrosione, impiegato per componenti strutturali e meccanici.
- PR80: acciaio da bonifica piombato, con elevata resistenza alla fatica; può essere sottoposto a zincatura in un secondo momento per aumentarne la protezione anticorrosione.
Acciaio legato
- 42CrMo4: lavorabile in minuteria metallica di precisione nei range Ø 3–32 mm e lunghezze fino a 250 mm.
- 17NiCrMo6-4: perfettamente lavorabile in minuteria di precisione, con diametri tra 3 e 32 mm e lunghezze fino a 250 mm.
Come MI.SO. garantisce la conformità
Rispettare una tolleranza non basta se non la si può dimostrare. Per questo in MI.SO. il controllo qualità non è una fase finale, ma un processo continuo che accompagna tutta la produzione. Ogni giorno vengono eseguiti 130 controlli qualità, condotti con strumentazione metrologica di alto livello: il sistema di misura ottica Keyence IM-8020 e la macchina di misura multisensore Zeiss O-Inspect 322. Questi strumenti permettono di verificare quote e tolleranze con precisione micrometrica, confrontando il pezzo prodotto con le specifiche del disegno.
La produzione è gestita su 23 torni CNC a fantina mobile ed è certificata ISO 9001:2015, a garanzia di processi controllati e di una tracciabilità completa della documentazione. È proprio questa combinazione, tecnologia di tornitura ad alta precisione e verifica metrologica sistematica, a permettere a MI.SO. di consegnare componenti conformi alle specifiche e di accompagnarli con la documentazione che ne attesta il rispetto.
Hai un disegno tecnico per un componente automotive?
Contatta MI.SO. per valutare insieme la soluzione più adatta.