
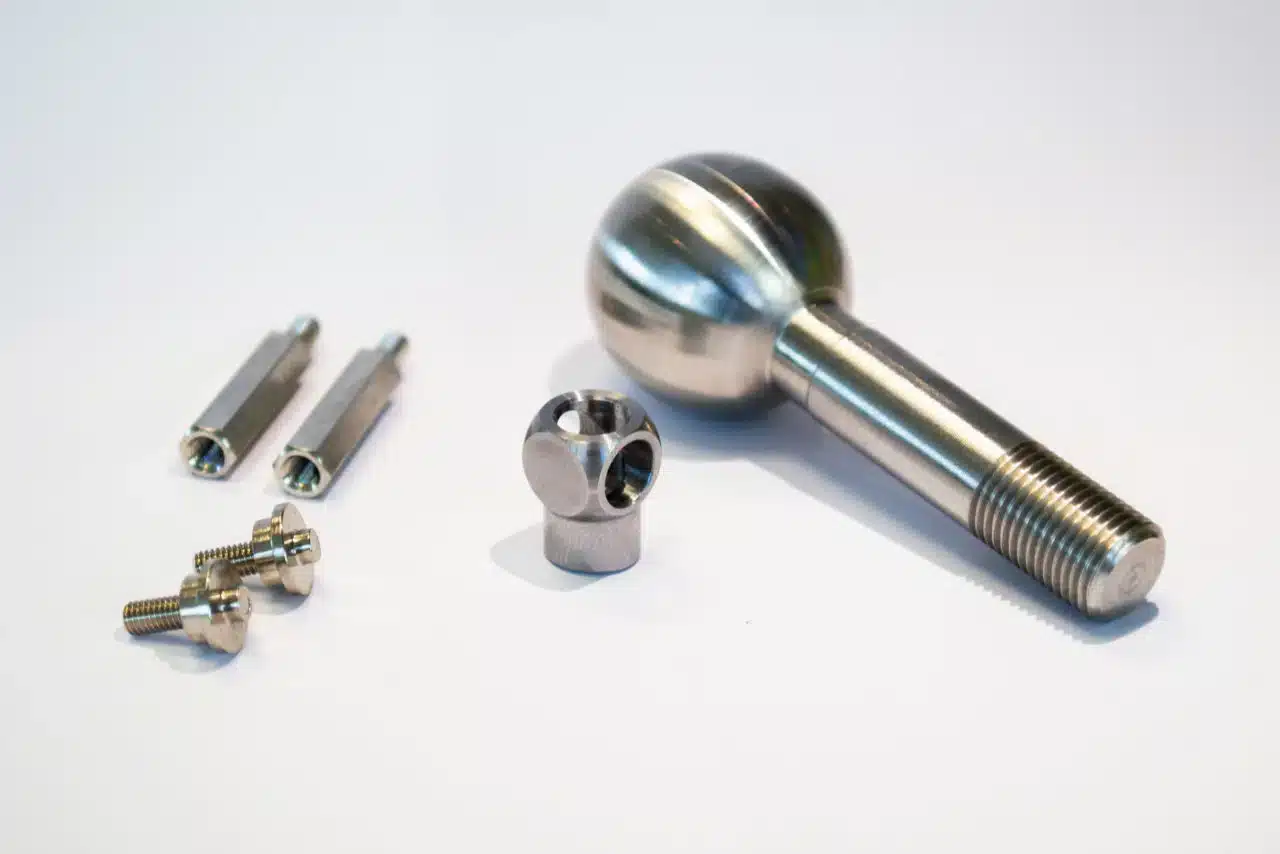
Nella meccanica di precisione un componente è quasi sempre nascosto: vive dentro un macchinario, una valvola, un impianto, e nessuno lo vedrà mai. Nel mondo del design e dell’arredamento succede spesso il contrario. Il pezzo tornito resta a vista, viene toccato, riflette la luce e concorre a definire la percezione di qualità dell’oggetto finito.
In questo scenario la tolleranza dimensionale non basta più: la superficie — quella che l’utente osserva e sfiora — diventa a tutti gli effetti una specifica tecnica.
È qui che la tornitura di precisione cambia ruolo. Un componente ben tornito, con una superficie di lavorazione controllata e priva di bave, non è solo un pezzo che funziona: è la base su cui si costruisce una finitura estetica impeccabile.
MI.SO. realizza su disegno minuteria metallica di precisione e presidia proprio questo primo, decisivo anello della catena, quello da cui dipende la resa di ogni trattamento successivo.
Quando il componente è a vista, la superficie diventa una specifica
Nell’arredo e nel design il confine tra funzione ed estetica è sottile. Un particolare tornito può svolgere un compito puramente meccanico e, allo stesso tempo, essere un dettaglio che l’occhio registra immediatamente. Un graffio, un alone, un segno di lavorazione troppo marcato o una bava residua non sono difetti “tecnici” trascurabili: sono difetti di prodotto, perché compromettono la percezione di valore dell’intero oggetto.
Questo sposta il baricentro della qualità. Alla precisione dimensionale — che resta il presupposto non negoziabile — si aggiunge la richiesta di una superficie coerente, ripetibile e adatta al trattamento estetico previsto. Due componenti identici nelle quote ma diversi nella resa superficiale, in un contesto a vista, non sono intercambiabili. La sfida, per chi produce minuteria destinata a questo mercato, è garantire entrambe le cose insieme, lotto dopo lotto.
La precisione dimensionale come base dell’estetica
Una finitura eccellente non nasce dal trattamento finale, ma dalla qualità del pezzo che arriva a quel trattamento. Una superficie lavorata in modo pulito, con rugosità controllata e geometrie precise, è il presupposto perché una nichelatura risulti uniforme, una cromatura decorativa appaia brillante o un’anodizzazione si distribuisca in modo omogeneo. Al contrario, imperfezioni di lavorazione, ovalizzazioni o bave si trasferiscono e spesso si amplificano nella finitura.
Su questo terreno la dotazione produttiva fa la differenza. MI.SO. lavora con 23 torni CNC a fantina mobile e realizza componenti in un range di diametri compreso tra 3 e 32 mm, con un livello di ripetibilità che permette di mantenere costante la qualità superficiale anche su grandi volumi. La lavorazione a fantina mobile, in particolare, è indicata per particolari piccoli e slanciati con tolleranze strette, una tipologia molto ricorrente nella minuteria destinata all’arredo.
Un aspetto spesso sottovalutato ma centrale per i pezzi a vista è la sbavatura. La rimozione accurata delle bave, soprattutto su spigoli e filettature che restano in evidenza, è determinante non solo per la funzionalità ma anche per l’aspetto e per la sicurezza al tatto del componente. La rugosità superficiale viene verificata in fase di controllo con il rugosimetro, mentre la durezza è misurata con il durometro dove richiesto.
Rugosità superficiale e finitura di tornitura
Sui componenti estetici la rugosità superficiale, misurata con il parametro Ra, non è un dettaglio marginale: determina quanto la superficie apparirà liscia, opaca o riflettente e condiziona la resa di ogni finitura successiva. Come riferimento tecnico generale, una superficie destinata a un effetto satinato si colloca su valori di rugosità contenuti, mentre una finitura a specchio richiede valori molto bassi e una lavorazione di base particolarmente curata.
I materiali per la minuteria destinata a design e arredamento
La scelta del materiale, per un componente a vista, non risponde solo a criteri meccanici: entrano in gioco il tono, la capacità di essere trattato e finito e la resistenza nel tempo all’ambiente in cui l’oggetto vivrà. MI.SO. lavora su disegno un’ampia gamma di materiali metallici, la cui idoneità estetica va sempre valutata in funzione dello specifico progetto.
- Ottone CW510L: è il materiale di riferimento quando si parla di estetica. Il tono caldo, l’eccellente lavorabilità e la predisposizione a lucidatura e trattamenti superficiali lo rendono adatto sia alla finitura naturale sia come base per rivestimenti come cromatura e nichelatura.
- Leghe di alluminio ERGAL (6061 / 6082 / 7075): leggere e con buona resa superficiale, si prestano in particolare all’anodizzazione, che consente colorazioni e protezione della superficie.
- Acciai inox AISI 304 e AISI 316: offrono un aspetto tecnico e contemporaneo. L’AISI 316 è generalmente preferibile dove serve maggiore resistenza alla corrosione, ad esempio in ambienti umidi o esterni.
- AISI 303: caratterizzato da un’ottima truciolabilità grazie al contenuto di zolfo, è utilizzato per elementi di design.
Fanno parte della gamma lavorata da MI.SO. anche gli acciai automatici (AVP/AVZ), gli acciai legati (PR70/PR80/42CrMo4/17NiCrMo6-4) e le materie plastiche tecniche PEEK e POM-C, disponibili anche in variante FDA, impiegate sia per funzioni tecniche sia per componenti decorativi ad alte prestazioni.
Finiture e trattamenti superficiali per componenti a vista
Il modo in cui la superficie viene trattata dopo la tornitura definisce l’aspetto finale del componente. In MI.SO. lavorazione, trattamento e controllo fanno parte dello stesso processo: il cliente riceve il pezzo già lavorato, trattato e verificato, con un’unica responsabilità e tracciabilità completa. Per le applicazioni a vista, i trattamenti con una valenza estetica diretta sono soprattutto quelli galvanici.
- Nichelatura: deposita uno strato di nichel che aumenta la resistenza alla corrosione e la durezza superficiale e, sul piano estetico, offre una finitura brillante o satinata. È compatibile con acciaio, ottone e alluminio.
- Cromatura decorativa: nella sua versione orientata all’estetica conferisce l’aspetto caratteristico del cromo, molto richiesto proprio nei componenti per design e arredamento. Esiste anche la variante di cromatura dura, orientata invece alle prestazioni meccaniche.
- Ramatura e ottonatura: la deposizione di rame o di una lega rame-zinco viene impiegata per finalità decorative o come strato di preparazione a trattamenti successivi.
- Ossidazione anodica (anodizzazione): specifica per l’alluminio, crea uno strato di ossido che protegge la superficie e ne consente la colorazione. Si sposa in modo naturale con una lega come l’ERGAL 6082.
Accanto a queste finiture, la zincatura svolge un ruolo prevalentemente protettivo sui componenti in acciaio, mentre i trattamenti termici come tempra, rinvenimento, bonifica, cementazione e ricottura intervengono sulle proprietà meccaniche dei particolari strutturali, a completamento dell’offerta.
Un trattamento sbagliato su un pezzo dimensionalmente perfetto restituisce comunque un componente non conforme. Per questo, quando estetica e precisione contano allo stesso modo, gestire lavorazione e finitura in un unico processo controllato fa la differenza.
Il controllo qualità sull’aspetto, non solo sulla misura
Per la minuteria destinata al design, il controllo qualità deve rispondere a una doppia esigenza: la conformità dimensionale e l’integrità estetica della superficie. Sul primo fronte MI.SO. effettua fino a 130 controlli qualità al giorno, avvalendosi di strumenti come il Keyence IM-8020 e la macchina di misura Zeiss O-Inspect 322, che garantiscono il rispetto delle tolleranze anche sui particolari più critici.
Sul fronte estetico, la verifica riguarda l’assenza di difetti cosmetici — graffi, aloni, segni di lavorazione — che su un pezzo a vista fanno la differenza tra un componente conforme e uno da scartare. A supporto dell’intero processo, la certificazione ISO 9001:2015 assicura la tracciabilità e la ripetibilità delle lavorazioni, un requisito importante quando la costanza estetica va garantita non su un singolo pezzo, ma su ogni lotto nel tempo.
Dal disegno alla produzione: il metodo MI.SO.
Realizzare minuteria che sia precisa e, insieme, esteticamente all’altezza richiede un percorso strutturato, che parte dal progetto del cliente e accompagna il componente fino alla consegna. È l’approccio sintetizzato nel MI.SO. Check e articolato in cinque fasi:
- Analisi tecnica preliminare del disegno e dei requisiti, estetici oltre che dimensionali.
- Consulenza su materiali, per individuare la lega più adatta anche in funzione della finitura prevista.
- Campionatura e test, per validare geometria e resa prima della produzione di serie.
- Produzione certificata, con controlli sistematici a garanzia della costanza qualitativa.
- Supporto post-consegna, a chiusura di un rapporto di fornitura continuativo.
Nel design l’estetica non è un accessorio: è parte della funzione. E un componente esteticamente perfetto nasce, prima di tutto, da una lavorazione precisa.
MI.SO. è in grado di produrre su disegno minuteria metallica di precisione destinata al settore del design e dell’arredamento, presidiando la fase che determina la riuscita di ogni finitura successiva: la qualità del pezzo tornito.
Hai un progetto in cui il componente deve essere preciso e bello allo stesso tempo? Contattaci!